


Injection Molding Flash paydo bo'lishiga nima sabab bo'ladi?
Chiroq paydo bo'lishining sabablari juda ko'p va ular quyidagilardan iborat:
ajratish chizig'ining mos kelmasligi
noto'g'ri shamollatish
past siqish bosimi
past yopishqoqlik
notekis oqim
Ushbu muammolarning ba'zilari asboblar bilan bog'liq, boshqalari esa ishlov berish funktsiyasidir.
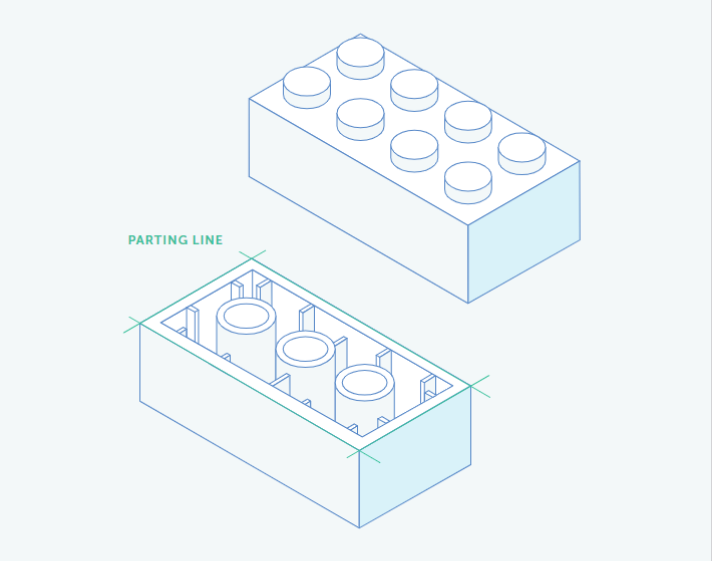
Ajralish chizig'ining mos kelmasligi
Chaqmoq, odatda, ajralish chizig'ida material qolip bo'shlig'idan chiqib ketganda, plastik qismni bo'shatish uchun inyeksion qolipning ikki yarmi ajratilgan joyda sodir bo'ladi. Kalıplama jarayonida quyish bosqichida bu ikki yarmi birlashadi va yopiq qoladi. Yarimlar to'g'ri tekislanmasa, eritilgan plastmassa bo'shliqlar orqali chiqib ketadi va chaqnash hosil qiladi.
Asbob ishlab chiqarish jarayonida qolip ishlab chiqaruvchilari qolib o'rnatish deb nomlanuvchi jarayon orqali chaqnashning oldini olishga intilishadi. Qolib yarmini to'liq birlashadigan qilib sozlash va kerak bo'lganda yarmini tekislash orqali malakali asbobsozlik erigan materialning o'tishiga imkon beradigan bo'shliqlarni yo'q qilishi mumkin.
Biroq, vaqt o'tishi bilan asboblar eskiradi. Bosim plitalarning metall yuzalarini deformatsiya qilishi mumkin va eskirgan mog'or bo'shliqlari bir-biriga mahkam yopishmaydi. Murakkab qism geometriyalari qolipni yopishni murakkablashtirishi mumkin va chang, axloqsizlik va qoldiqlar kabi ifloslantiruvchi moddalar qolipning yarmini to'g'ri yopilishiga yo'l qo'ymaydi. Bunday hollarda asboblarni tozalash va qayta o'rnatish mumkin.
Noto'g'ri shamollatish
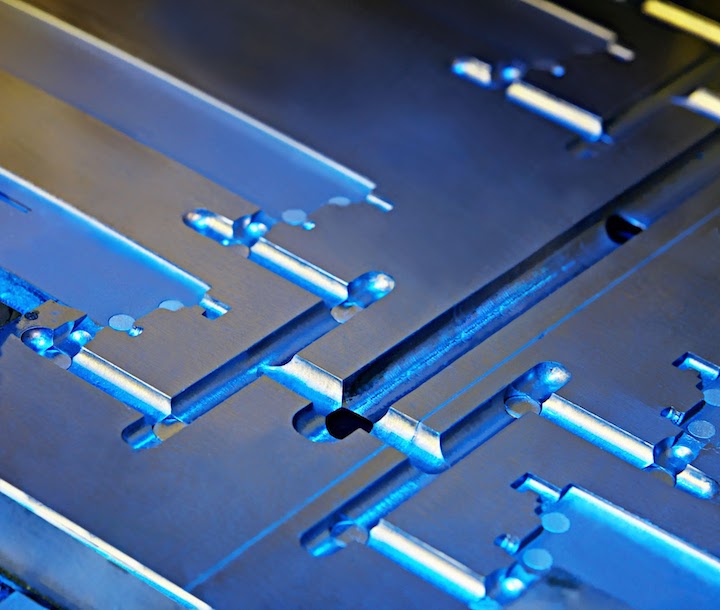
Asbob ishlab chiqaruvchilar havo chiqib ketishi va erigan plastmassa bo'shliqni to'liq to'ldirishi uchun shamollatgichlarni qoliplarga kesib tashlaydi. Shamollatish teshiklari bo'lmasa, havo siqilib, siqilib, plastmassa yonib ketishiga olib keladi. Shamollatish teshiklari odatda inyeksion qoliplarga ega standart xususiyatdir, ammo noto'g'ri shamollatish hali ham miltillashga olib kelishi mumkin.
Shamollatish teshiklari etarlicha katta bo'lishi kerak, shunda in'ektsiya paytida havo tashqariga chiqariladi, lekin eritilgan plastmassa tashqariga chiqmasligi uchun etarlicha kichik bo'lishi kerak. Shamollatish teshiklari soni, ventilyatsiya chuqurligi va shamollatish joylari - bularning barchasi muhim e'tibordir. Shamollatish, shuningdek, qolip yarmi ajralmasligi uchun zarur bo'lgan in'ektsiya bosimini kamaytirish orqali qarshi kalıplama jarayonini qo'llab-quvvatlaydi.
Siqish bosimi etarli emas
Siqilish bosimi, quyish paytida qolipni yopiq holda ushlab turish uchun zarur bo'lgan kuchning o'lchovi, chaqnash shakllanishi bilan bog'liq. Juda yuqori yoki juda past bosim muammoli bo'lishi mumkin.
Agar qolipdagi bosim qarshi kalıplama mashinasining siqish bosimidan kattaroq bo'lsa, asbobning ikki yarmini bir-biridan ajratish mumkin.
Agar siqish bosimi bu kuchga qarshilik ko'rsatish uchun etarlicha yuqori bo'lmasa, asbobning ikki yarmi bir-biriga yaxshi mos tushsa ham, plastmassa qolipdan oqishi mumkin.
Past yopishqoqlik va notekis oqim
Qayta ishlash sharoitlari, shuningdek, plastmassalarning juda tez oqishi (past yopishqoqlik) yoki qolipni juda tez to'ldirish orqali chaqnash hosil bo'lishiga yordam berishi mumkin. Ushbu qayta ishlash sharoitlariga misollar orasida juda yuqori eritma harorati, juda uzoq bo'lgan yashash muddati, etarli darajada quritilmagan namlikning qoldiqlari va sovutish suyuqliklarining haddan tashqari ishlatilishi kiradi.
Injection Molding Flash bilan bog'liq muammolarni qanday hal qilish mumkin
Umuman olganda, mog‘or chirog‘i uchun sanoat standarti {0}} dan kamroq.004" (0,10 mm). Buni ko‘rib chiqsak, buni sezmaysiz. Agar siz barmog'ingizni qismning chetidan olib o'tsangiz, har qanday o'tkir bo'lsa. 0,002 dyuym (0,05 mm) yoki undan kamroq miltillash mumkin, lekin asbobni loyihalash, qurish va qolipni o'rnatishda ko'proq e'tibor talab qiladi. Chiroqning past darajalari asboblar narxini ham oshiradi.
Agar sizning inyeksion kalıplama qismlaringiz past darajadagi chaqnoqlarga muhtoj bo'lsa, Fictiv kotirovka va DFM paytida talablaringizni baham ko'rishni tavsiya qiladi. Odatda, chirog'ni yo'q qilish kalıplama hamkorining mas'uliyati hisoblanadi. Ba'zi hamkorlar chirog'ni qo'lda kesishni taklif qilishlari mumkin, ammo bu ideal echim bo'lmasligi mumkin. Qo'lda kesish qo'shimcha mehnat talab qiladi va qisman o'zgarishlar bo'lishi mumkin. Bundan tashqari, agar asbob yangi bo'lsa, miltillash haddan tashqari ko'p bo'lsa, muammo asbobning eskirganligi sababli yomonlashishi mumkin.
Agar qismlaringizda haddan tashqari chaqnash bo'lsa, Fictiv qoliplash bo'yicha hamkoringizdan ba'zi aniq muammolarni bartaraf etish choralarini ko'rishni va ushbu sohalardagi muammolarni hal qilishni so'rashni tavsiya qiladi:
ajratish chizig'ining mos kelmasligi
shamollatishning etarli emasligi
siqish bosimining etarli emasligi
past viskoziteli va notekis oqim
to'ldirish vaqtida mog'orning og'ishi
Ajralish chizig'ining mos kelmasligi
Kalıplama hamkoringizdan asbobning ikki yarmi to'g'ri tekislanganligini va bo'shliqlar yo'qligiga ishonch hosil qilishni so'rang. Bu jarayon dog'lanish deb nomlanadi va u asbobning yarmiga siyoh surtish va keyin ikkala yarmini bir-biriga yopish orqali amalga oshiriladi. Siyohni qolipning ikkinchi yarmiga o'tkazish orqali dog'lanish qo'shimcha qolipni o'rnatishni talab qiladigan muammolarni aniqlaydi. Qo'shma Shtatlarda ko'k siyoh, Xitoyda esa qizil siyoh ishlatiladi.
Shamollatishning etarli emasligi
Agar yangi asboblardan yasalgan qismlar haddan tashqari chaqnasa, sherigingizdan asbobingizda shamollatish teshiklari borligini tasdiqlashini so'rang. Ba'zan zavodlar bu bosqichni o'tkazib yuborishi mumkin. Agar shamollatish teshiklari mavjud bo'lsa, ular bir-biridan 1 "dan 2" gacha masofada joylashganligini bilib oling. Bundan tashqari, qoliplash bo'yicha sherigingizdan shamollatish teshiklari to'g'ri chuqurlik yoki yo'qligini so'rang, chunki shamollatish chuqurligi mog'orlanayotgan plastmassaga bog'liq. Agar sizning qismlaringiz ishlab chiqarishda bir muncha vaqt bo'lsa va chirog'i endi paydo bo'lsa, shamollatish teshiklarini tozalash yechim bo'lishi mumkin.
Siqish bosimi etarli emas
Inyeksion kalıplama uch bosqichdan iborat: to'ldirish, qadoqlash va ushlab turish. Miltillash ushbu uch bosqichning har qandayida sodir bo'lishi mumkin, shuning uchun mog'orlovchidan faqat to'ldirish uchun mo'ljallangan qismlarni ishlab chiqarishni so'rashdan boshlang. Agar chaqnash haddan tashqari bo'lsa, qolipchidan pressning siqish tonajini tekshirishni va qolipdagi qoldiqlarni tozalashni so'rang. Tonaj - bu qarshi kalıplama pressi ishlab chiqarishi mumkin bo'lgan siqish kuchi.
Agar qadoqlash yoki ushlab turish bosqichida chaqnash sodir bo'lsa, mog'oringiz paketni sozlashi va bosimni ushlab turishi kerak bo'lishi mumkin. Qadoqlash vaqtida qisqarish va teskari oqimni hisobga olish uchun qolipga qo'shimcha materiallar AOK qilinadi. Tutish bosqichida plastik material eshiklar muzlatib, sovutilgunga qadar bosim muvozanatida saqlanadi.
Past yopishqoqlik va notekis oqim
Eritma harorati - inyeksion kalıplamada ishlatiladigan qattiq plastik granulalar nozuldan chiqib, qolipga kirganda erishi harorati. Plastmassa ishlab chiqaruvchilari eritma haroratini diapazon sifatida taqdim etadilar, ammo turli plastmassalar turli diapazonlarga ega. Bir xil asosiy formulaga ega bo'lgan polimerlar orasida partiyadan partiyaga o'zgarishlar ham bo'lishi mumkin.
Inyeksion kalıplar eritma haroratini diqqat bilan kuzatib boradi, lekin ba'zida past viskozite va notekis oqim kabi muammolar yuzaga keladi. Juda tez yoki notekis oqadigan plastmassalar chaqnashga olib kelishi mumkinligi sababli, Fictiv qoliplash hamkoringizdan inyeksion kalıplama mashinasidagi eritma harorati material ishlab chiqaruvchisi tomonidan tavsiya etilgan diapazonda ekanligini tekshirishni so'rashni tavsiya qiladi.
To'ldirish vaqtida mog'orning og'ishi
Nihoyat, to'lg'azish bosqichida mog'orning egilishi natijasida chaqnash paydo bo'lishi mumkin. Umuman olganda, asbobning bunday buzilishi siqish va bo'shliq bosimining natijasidir. Kalıplama hamkoringizdan asbob plastinasidagi terish ko'rsatkichlarini tekshirishni so'rang. Mog'orning burilishini oldini olish uchun asbob uchun qo'shimcha qo'llab-quvvatlash moslamalari kerak bo'lishi mumkin.
Injection Molding Flash-ga murojaat qilishning eng yaxshi usuli
Noto'g'ri ketishi va mog'or paydo bo'lishiga olib keladigan juda ko'p narsalar mavjud, ammo malakali hamkor buni to'g'ri yo'lga qo'yishga yordam beradi. Shuning uchun Fictiv, sizning shaxsiy mexanik qismlar uchun operatsion tizimingiz keyingi plastik quyish loyihangiz uchun oqilona tanlovdir. Bizda miltillovchi muammolarni hal qilish va sizga kerak bo'lgan sifatli inyeksion kalıplama qismlarini yetkazib berish uchun resurslar va nou-xau mavjud. Hisob qaydnomasini yarating va bugun bir zumda taklif oling!